400-888-8888 13588888888
链条导轨与张紧器属于易损导向部件,使用中需要定期检查和维护。即使选用了耐磨材料,如果安装不当或缺乏维护,也会影响使用寿命和输送稳定性。使用过程中应注意以下事项:
避免过载运行
链条张紧力不宜过大,输送载荷不宜超过设备设计范围,否则会加速导轨磨损和链条疲劳。
保持环境清洁
粉尘、碎屑和异物进入链条与导轨之间会加剧磨损,应定期清理轨道区域,保持运行环境整洁。
定期检查磨损
定期查看导轨截面磨损情况、固定螺栓是否松动,以及张紧器行程是否足够,发现异常及时调整或更换。
正确调整张紧力
张紧力应适中,过松易跳链,过紧会加速磨损和增加能耗。调整后应进行试运行,确认链条运行平稳。
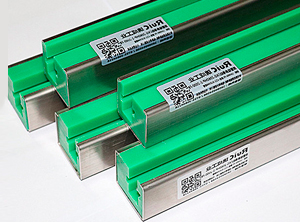
1.安装拆卸方便,导轨磨损后可单独更换,无需拆解整条轨道。
2.钢槽对导轨形成约束,只需确保塑料导轨不被推出钢槽。
3.导向精度高,钢槽固定后导轨位置稳定,不易变形。
4.温度变化时,导轨在钢槽内仍有一定伸缩空间,减少热胀冷缩造成的影响。
链条导轨具有自润滑、耐磨、低摩擦、抗冲击、低噪声和绝缘等特性,适用于包装、灌装、输送及印刷等自动化设备。
链条导轨材料通常具有一定的自润滑性,在轻载或中低速工况下可少油甚至无油运行。但若载荷较大、速度较高或环境粉尘较多,适当的润滑仍有助于减少摩擦和磨损,延长导轨、链条和张紧器的使用寿命。润滑的主要作用包括:
1.减少链条与导轨之间的摩擦,降低磨损和运行阻力。
2.在接触面之间形成油膜,减轻摩擦热和异常噪声。
3.防止导轨和金属部件生锈,保持运行顺畅。
链条导轨与张紧器的安装质量直接影响运行稳定性和使用寿命。安装前应清理机架装配面,确认导轨、张紧器与链条规格匹配。安装时按以下步骤进行:
1.清除机架安装面的油污、铁屑和毛刺。
2.将导轨平稳放置在安装面上,使基准面靠紧机架定位面。
3.试装螺栓,确认孔位吻合后再进行固定。
4.按顺序锁紧螺栓,避免导轨扭曲或局部应力集中。
5.安装张紧器并调整张紧力,检查链条垂度和运行状态,确认无跳链、脱链和异常噪声。
6.试运行一段时间后再次检查螺栓和张紧力,必要时进行复紧和微调。
判断链条导轨与张紧器性能,不能只看外观和价格,还要结合材料、结构与实际工况综合评估。可以从以下几个方面进行判断:
1.导向精度:导轨截面应与链条或皮带匹配,安装后运行轨迹平直,无明显偏移和晃动。
2.耐磨性:在持续摩擦工况下,导轨应能较长时期保持截面尺寸,磨损均匀,不易出现沟槽和崩边。
3.抗冲击性:启停、卡料或异物进入时,导轨和张紧结构应能承受一定冲击而不开裂、不变形。
4.自润滑与低摩擦:材料摩擦因数低,可在少油或无油条件下减轻磨损和运行阻力,降低噪声。
5.耐腐蚀与耐温性:在潮湿、水洗或温度变化工况下,导轨不应发生明显膨胀、软化或性能下降。
6.安装与维护便利性:导轨和张紧器应便于安装、调整和更换,减少停机维护时间。
电话:400-888-8888 手机:13588888888
公司地址:江苏省南京市玄武区玄武湖 邮箱:admin@admin.com
Copyright © 2022 测试站点 本站资源来源于互联网 苏ICP12345678 XML地图 网站源码